
절곡 K값은 재는 겁니다 — 9T 시편 9장으로 확인한 것
지난 글에서 절곡 K값은 빌려오는 게 아니라 재는 것이라고 썼습니다.
그래놓고 정작 저희 현장에 확정된 값은 6T / V54 하나뿐이었습니다. 9T도 12T도 그 값을 그대로 쓰고 있었어요. 쓰면서도 찜찜했습니다. 언제 틀려도 이상하지 않은 상태였으니까요.
그래서 재봤습니다. 시편 9장이 나왔고, 결과는 제 예상과 달랐습니다.
절곡 K값에 대해 세웠던 가설
에어벤딩은 V홈 폭이 실제 내부 R을 결정합니다. 넓은 다이로 누르면 완만하게 굽고, 좁은 다이로 누르면 날카롭게 굽습니다.
R이 달라지면 중립축 위치도 달라질 테니, 금형마다 K값을 따로 잡아야 한다고 생각했습니다. 검색해보면 그렇게 쓴 글도 많고요.
확인할 대상은 세 가지였습니다.
- 9T의 K값이 정말 6T와 같은 0.21인가
- V홈을 바꾸면 K가 얼마나 움직이는가
- 각도를 바꿔도 같은 K가 나오는가
금형을 세 개나 물린 데는 실무적인 이유가 있었습니다. 9T의 표준 금형은 V90인데, 현장에서는 금형 교체가 번거로워 V54로 접는 일이 흔합니다. 그 둘의 전개가 같은지 다른지를 모르고 써온 셈이었어요.
시편을 이렇게 잡았습니다

200mm × 50mm 블랭크를 정중앙에서 한 번 접는다.
여기서 중요한 게 하나 있습니다. 계산기가 뽑아준 전개길이로 자르면 안 됩니다. 그러면 “계산기가 자기 값과 일치하는가”를 보는 셈이라 실측이 아니에요. 200처럼 딱 떨어지는 숫자로 자르고, 접은 뒤 실제 치수를 재서 거꾸로 K를 푸는 겁니다.
조합은 금형 3개 × 각도 3개로 잡았습니다.
| 항목 | 값 |
|---|---|
| 재질 | SS275, 9T |
| 블랭크 | 200 × 50 |
| 펀치 | R1 |
| V홈 | V54 / V90 / V100 |
| 완성각 | 90° / 135° / 160° |
접은 뒤에는 양쪽 날개를 따로 잽니다. 이게 나중에 결정적인 역할을 합니다.
90도 결과 — 여기까진 가설대로였습니다
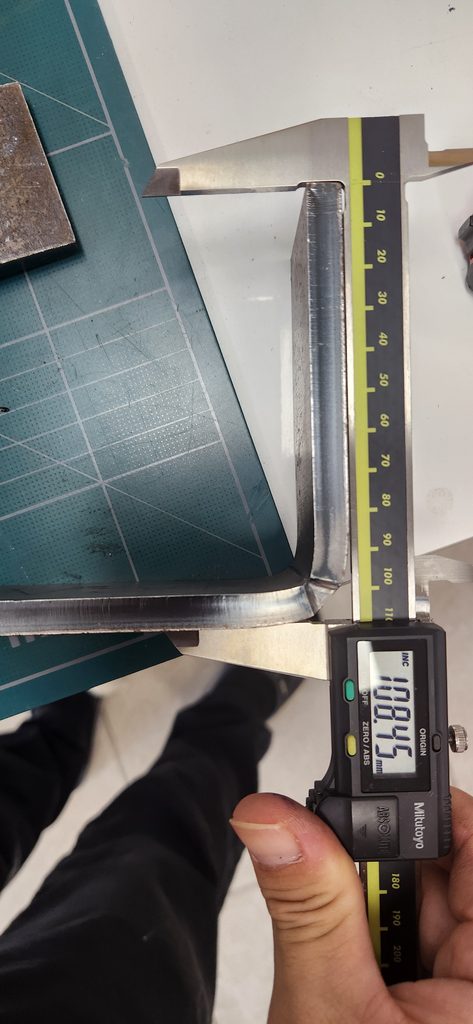
| V홈 | 한쪽 날개 | 역산 K |
|---|---|---|
| V54 | 107.8 | 0.200 |
| V90 | 107.9 | 0.186 |
| V100 | 108.15 | 0.151 |
V홈이 넓어질수록 K가 작아졌습니다. 방향도 물리와 맞았어요. 넓은 V는 R을 크게 만들고, 펀치 R을 1.0으로 고정해둔 모델에서는 그 차이를 K가 흡수하니까요.
여기서 멈췄으면 “금형별 K 테이블”을 만들었을 겁니다. 실제로 그러려고 했고요.
135도에서 가설이 무너졌습니다

| V홈 | 양쪽 날개 | 역산 K |
|---|---|---|
| V54 | 103.0 / 103.0 | 0.212 |
| V90 | 103.0 / 103.0 | 0.212 |
| V100 | 103.0 / 102.7 | 0.212 / 0.297 |
세 금형이 같은 값으로 모였습니다. V54와 V90은 소수점까지 똑같이 나왔어요.
왜 90도에서는 갈라지고 135도에서는 안 갈라졌을까요. 계산해보면 답이 나옵니다. K가 0.21이든 0.19든, 각도별로 만들어내는 치수 차이가 이만큼입니다.
| 각도 | K 0.21 → 0.19 | K 0.21 → 0.15 |
|---|---|---|
| 90° | 0.14 mm | 0.42 mm |
| 135° | 0.07 mm | 0.21 mm |
| 160° | 0.03 mm | 0.09 mm |
135도에서 0.07mm는 캘리퍼로 못 잡습니다. 그러니 같은 값이 나오는 게 당연했던 겁니다.
그리고 90도에서 본 0.1mm 차이도, 다시 보니 측정 오차 한 눈금이었습니다. 저는 그 한 눈금을 보고 “경향이 있다”고 결론 내릴 뻔했어요.
지뢰
① 각도 하나로는 결론이 안 납니다
90도만 놓고 보면 “V홈이 넓어질수록 K가 작아진다”는 그림이 나옵니다. 세 점이 나란히 늘어서 있으니 선을 긋고 싶어지죠.
135도를 붙이는 순간 그 선이 사라졌습니다.
세 점의 간격이 측정 오차보다 작으면 그건 선이 아니라 노이즈입니다. 각도를 하나 더 재보지 않았다면 그 노이즈로 금형별 K 테이블을 만들었을 거고, 그 테이블은 계속 틀린 값을 뱉어냈을 겁니다.
교차검증할 각도를 하나 더 잡는 게 시편 세 장 값을 합니다.
② 160도 값으로 절곡 K값을 역산했더니
160도 값을 넣었더니 K가 음수로 나왔습니다.
계산이 틀린 게 아니었어요. K는 중립축이 안쪽면(0)과 두께 정중앙(0.5) 사이에 있다는 뜻이라 0~0.5를 벗어날 수가 없습니다. (솔리드웍스 도움말의 정의도 같습니다.)
그 범위를 전부 훑어서 160도에서 나올 수 있는 한쪽 날개의 최대값을 구하면 101.59인데, 실측이 그보다 컸습니다. 어떤 K를 넣어도 나올 수 없는 숫자였던 거죠.
원인은 감도입니다. 같은 0.1mm 차이가 K를 얼마나 흔드는지 보면 이렇습니다.
 90°  →  0.014
135°  →  0.028
160°  →  0.064   ← 90도의 4.5배
160도에서는 0.1mm만 어긋나도 K가 0.064 움직입니다. 0.21과 0.15의 차이가 한 번에 나는 겁니다.
게다가 각도가 완만해질수록 두 바깥면이 만나는 가상 꼭짓점이 멀리 나가서, 캘리퍼를 물릴 기준점 자체가 흐려집니다. 잴 자리가 애매한 각도가 하필 오차에 가장 민감한 각도였어요. 사람이나 도구의 문제가 아니라 기하가 그렇게 생겼습니다.
K 역산은 90도로 하세요. 보조로 135도까지가 한계입니다.
③ 양 날개를 따로 재면 불량 데이터가 걸러집니다
160도 측정에서 양쪽이 102.5 / 101.5로 갈라졌습니다. 1mm 차이였어요.
같은 절곡인데 양쪽이 다를 수는 없습니다. 그 순간 이 데이터는 버리는 게 맞다는 걸 알았습니다. 실제로 V54와 V90은 양쪽이 소수점까지 똑같이 나왔고, 갈라진 건 160도뿐이었거든요.
한쪽만 쟀다면 102.5를 그대로 받아적고 계산으로 넘겼을 겁니다. 그리고 음수 K를 보고 나서야 뭔가 잘못됐다는 걸 알았겠죠.
두 값이 갈라지는 순간이 현장에서 쓸 수 있는 유일한 경고등입니다. 재는 데 10초 더 걸리고, 잘못된 데이터가 계산에 섞여 들어가는 걸 막아줍니다.
④ 계산기 안에 음수 K가 지나다니고 있었습니다
이번에 값을 검증하다 발견했습니다.
제 계산기에는 “기준 금형과 다른 V홈을 쓰면 K를 자동 보정”하는 기능이 있습니다. 그런데 보정 결과에 범위 제한이 없었어요.
V54 기준으로 잡아놓고 V100으로 접는다고 입력하면
K = 0.21 → -0.013음수가 나옵니다. 중립축이 판재 바깥에 있다는 뜻이라 물리적으로 불가능한 값인데, 그게 그대로 전개장 계산에 들어가고 있었습니다.
지난 글에서 “계산기는 틀린 입력을 넣어도 정답처럼 생긴 답을 내놓는다”고 썼는데, 이번엔 입력이 아니라 계산기 자신이 불가능한 값을 만들어내고 있었던 겁니다. 화면에는 여전히 멀쩡한 숫자가 떴고요.
지금은 0.05~0.50 범위를 벗어나면 잘라내도록 고쳤습니다.
그리고 더 근본적인 문제가 남았습니다. 이 자동 보정은 “V폭 × 0.16″이라는 경험칙을 쓰는데, 이번 실측과 정면으로 충돌합니다.
| V54 → V100 (9T, 90°) | |
|---|---|
| 경험칙 예측 | K 0.21 → −0.01 |
| 실측 | 변화 없음 (0.21 유지) |
경험칙이 크게 과보정하고 있습니다. 다만 이번 시편은 전부 넓은 쪽이었고, 이 기능의 원래 용도인 좁은 쪽은 아직 못 쟀습니다. 그래서 로직은 그대로 두고 경고만 달아뒀어요. 근거가 더 쌓이기 전에 고치면 그건 추측으로 추측을 덮는 겁니다.
전개가 같다고 아무 금형이나 물리면 안 되는 이유
절곡 K값만 놓고 보면 “9T는 아무 금형으로나 접어도 전개는 같다”가 됩니다. 실제로 전개는 같습니다. 그런데 금형 선택은 전개와 별개의 문제였어요.
9T를 V54로 90도 접으면 절곡부 바깥면에 크랙이 옵니다.
에어벤딩에서 V홈 폭의 기준은 대략 판 두께의 8배입니다. 9T면 V90이 표준이에요.
V90 / 9T  →  V ÷ T = 10.0   표준
V54 / 9T  →  V ÷ T =  6.0   좁음
다이가 좁으면 내부 R이 작아지고, R이 작아지면 바깥쪽 섬유가 그만큼 더 늘어납니다. 그 늘어남이 소재가 버티는 선을 넘으면 표면이 갈라져요.
그렇다고 못 쓰는 건 아닙니다. 구조적으로 문제가 되는 수준이 아닌 경우가 많고, 그대로 나가는 물건도 있습니다. 현장에서 V54로 접는 일이 흔한 것도 그래서예요. 금형 교체 시간이 아까워서, 앞 작업이 이미 V54로 물려 있어서, 지난번에도 됐으니까.
문제는 받는 쪽입니다.
두꺼운 부재의 절곡부에 갈라짐이 보이면 싫어하는 업체가 분명히 있습니다. 후처리가 들어가면 더 드러나고요 — 도장을 올리면 그 선을 따라 티가 납니다. 검수가 깐깐한 곳은 반려하고, 그러면 재작업이거나 재제작입니다.
그래서 이건 “쓰면 안 된다”가 아니라 “어디로 나가는 물건인지 알고 골라야 한다”에 가깝습니다.
| 질문 | 답 |
|---|---|
| 전개를 얼마로 뽑나 | K 0.21 — 금형 무관 |
| 이 금형으로 접어도 되나 | V ÷ T가 8 아래면 납품처를 먼저 생각 |
두꺼운 판을 좁은 금형으로 넘길 때는, 그 납품처가 절곡부 외관을 보는 곳인지 한 번 떠올려보시는 게 좋습니다. 치수는 계산기가 잡아주지만 이건 안 잡아줍니다.
저는 계산기에 V ÷ T를 같이 띄워두려고 합니다. 막으려는 게 아니라, 좁은 금형을 고르는 순간 그게 선택이라는 걸 보이게 하려고요.
결론 — 9T 절곡 K값은 0.21
9T → K 0.21   (V54 · V90 · V100 공통)
6T → K 0.21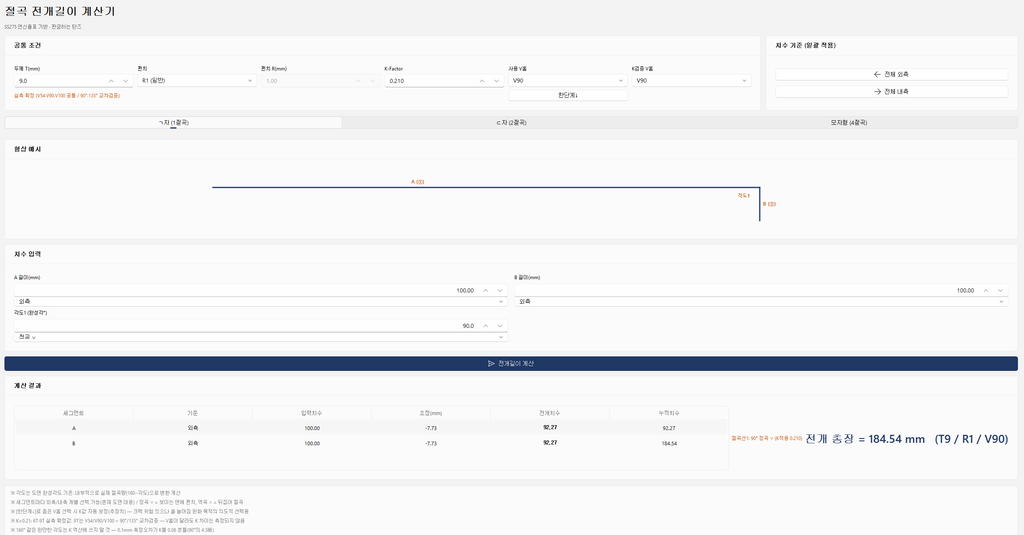
절곡 K값을 금형별로 나누지 않기로 했습니다. 구분이 안 되는데 테이블만 복잡해지니까요.
그리고 9T가 6T와 같은 값이 나왔습니다. 6T 값을 9T에 빌려 쓰던 게 결과적으로는 맞았던 셈인데, 맞은 이유가 원칙이 옳아서가 아니라 운이 좋아서였습니다. 재보기 전에는 그걸 알 방법이 없었어요.
시편 9장을 접어서 확인한 게 “K는 바꿀 게 없다”였습니다. 허무해 보이지만 이제는 왜 안 바꿔도 되는지 알고 씁니다. 그 전까지는 그냥 모르고 썼고요.
그리고 K보다 금형 쪽에서 얻은 게 더 컸습니다. 전개는 금형을 바꿔도 같은데, 부재 표면은 같지 않다는 것. 계산이 답해주지 않는 자리가 거기 있었습니다.
절곡 K값을 직접 잡으실 거라면 이 순서가 안전합니다.
절곡 K값을 직접 재보실 분을 위한 순서
- 블랭크는 딱 떨어지는 숫자로 자릅니다 (계산기 출력값 금지)
- 90도부터 재세요. 160도는 하지 마세요
- 양 날개를 따로 잽니다. 갈라지면 그 데이터는 버립니다
- 한 조건에 최소 2~3장. 한 장은 맞는지 틀린지 알 수 없습니다
- 각도를 두 종류 이상으로 교차검증합니다 (90도 + 135도)
- 차이를 발견하면 먼저 묻습니다 — 그 차이가 측정 오차보다 큰가
- 역산값이 0~0.5를 벗어나면 계산이 아니라 측정을 의심합니다
- 금형을 고를 때 V ÷ T를 같이 봅니다. 8 아래면 절곡부 외관을 각오해야 합니다
다음 글 예고
다음 편은 절곡을 잠깐 떠나 도면 쪽 자동화입니다.
부재가 수십 개인 현장 도면을 받으면, 그걸 하나씩 열어서 배치도에 끌어다 놓는 작업이 있습니다. 마우스로 클릭하고 좌표 찍고 회전시키고. 부재가 늘어나면 그대로 시간이 늘어나는 일이죠.
이걸 파이썬으로 파일을 골라 넘기고, CAD 쪽 리습이 받아서 자동으로 꽂아 넣는 구조로 바꿨습니다. 드래그앤드랍으로 도면을 던져 넣으면 나머지는 알아서 돌아갑니다.
파이썬과 CAD를 어떻게 연결했는지, 그리고 그 사이에서 밟은 것들을 다음 편에 씁니다.
비슷한 작업 때문에 시간을 뺏기고 계신가요
발주서 정리, BOM 작성, 송장 발행처럼 매번 반복되는 사무 작업이라면 자동화할 수 있습니다.
어떤 작업을 몇 번 반복하시는지만 알려주세요.
판금하는 탄즈 — 레이저 절단·절곡 9년차. 반복 작업이 싫어서 AI와 자동화로 도망치는 중.